
تفاوت شمش فولادی 3SP و 5SP؛ مقایسه تخصصی آنالیز، خواص مکانیکی، کاربرد و قیمت
تفاوت شمش فولادی 3SP و 5SP بیشتر به ترکیب شیمیایی آنها، بهویژه درصد کربن، مربوط است. گرید 3SP کربن کمتری دارد و معمولاً برای محصولاتی که به شکلپذیری و جوشپذیری بهتر نیاز دارند، انتخاب مساعدتری است. گرید 5SP با کربن بیشتر، در شرایط تولید مشابه، ظرفیت دستیابی به استحکام و سختی بالاتری دارد؛ اما تغییر شکل و جوشکاری محصول حاصل از آن به کنترل دقیقتری نیاز دارد.
برای خرید شمش، این تفاوت فقط نقطهٔ شروع است. استاندارد محصول نهایی، آنالیز واقعی محموله و امکانات خط نورد باید کنار هم بررسی شوند. یک شمش با نام تجاری مناسب، بدون تطابق با فرایند تولید، لزوماً میلگرد یا مقطع قابلقبولی تحویل نمیدهد.
در ادامه، آنالیز و خواص مکانیکی این دو گرید را مقایسه میکنیم و به پرسشهای عملی خرید پاسخ میدهیم: کدام گرید برای خط تولید مناسبتر است؟ اختلاف قیمت از کجا میآید؟ چگونه میتوان گرید محموله را هنگام تحویل بررسی کرد؟
تفاوت شمش فولادی 3SP و 5SP چیست؟ نگاه کلی به استاندارد GOST 380
گریدهای 3SP و 5SP نامهای رایج بازار برای دو گرید فولاد کربنی معمولی هستند که نام اصلی آنها در استاندارد روسی بهشکل Ст3сп و Ст5сп نوشته میشود. این نامها ترکیب فولاد و وضعیت اکسیژنزدایی آن را مشخص میکنند؛ شکل یا ابعاد شمش از روی آنها معلوم نمیشود.
هنگام مقایسهٔ دو پیشنهاد فروش، باید دو موضوع را جداگانه بررسی کنید: فولاد چه ترکیبی دارد و محصول با چه شکل، اندازه و شرایط کیفی تحویل میشود؟ برای آشنایی با شکلهای مختلف این محصول، میتوانید راهنمای شمش فولادی چیست و چه انواعی دارد را بخوانید.
فرق شمش 3SP با 5SP را نباید به «نرم بودن یکی و مقاوم بودن دیگری» محدود کرد. استحکام بیشتر زمانی مزیت است که محصول نهایی به آن نیاز داشته باشد و خط تولید بتواند خواص موردنظر را ایجاد کند. برای محصولی که پس از نورد به خمکاری یا کشش نیاز دارد، افزایش کربن ممکن است فرایند ساخت را دشوارتر کند.
معنی دقیق اعداد ۳ و ۵ و حروف SP در نامگذاری شمش
در استاندارد GOST 380، اعداد ۳ و ۵ شمارهٔ قراردادی گرید بر اساس ترکیب شیمیایی هستند. این اعداد مستقیماً درصد کربن یا مقدار مقاومت تسلیم را بیان نمیکنند. تعبیر «سه خاصیت ویژه» برای نام 3SP نیز مبنای استانداردی ندارد.
حروف SP معادل پسوند روسی сп و نشانهٔ فولاد آرام هستند. در همین نظام، پسوندهای PS و KP بهترتیب فولاد نیمهآرام و جوشان را مشخص میکنند.
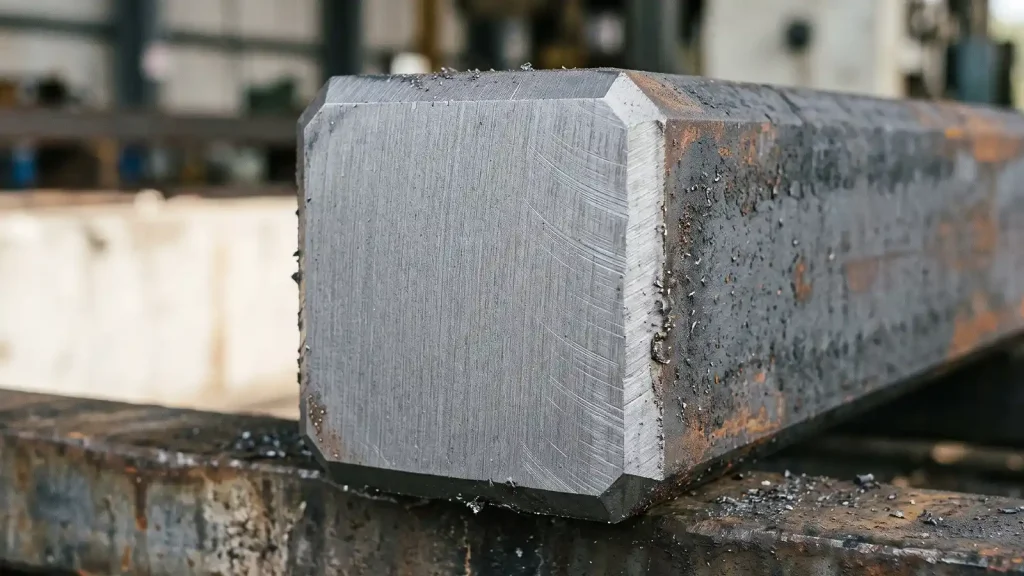
فولاد آرام (Killed Steel) پیش از ریختهگری اکسیژنزدایی میشود تا آزادشدن گاز هنگام انجماد محدود شود. بسته به فرایند، موادی مانند سیلیسیم یا آلومینیوم برای اکسیژنزدایی به کار میروند. بااینحال، عبارت «آرام» تضمین نمیکند که شمش هیچ حفرهٔ انقباضی، آخال یا عیب ریختهگری ندارد.
در تطبیق استانداردها نیز باید دقت کرد. نامهایی مانند ST37، ST44-2 یا ASTM A36 را نمیتوان صرفاً بر اساس شباهت بعضی خواص، معادل قطعی 3SP دانست. استاندارد ASTM A6 الزامات عمومی محصولات سازهای نوردشده را پوشش میدهد و خانوادهٔ EN 10025 نیز دربارهٔ محصولات گرمنوردشدهٔ فولاد سازهای است. یکسانبودن حدود بعضی عناصر، بهتنهایی معادلبودن دو گرید را ثابت نمیکند.
تفاوت ترکیب شیمیایی و آنالیز شمش 3SP و 5SP
برای مقایسهٔ آنالیز شمش 3SP و 5SP، ابتدا باید معلوم باشد اعداد به نمونهٔ مذاب مربوط هستند یا نمونهٔ محصول تحویلی. جدول زیر مقادیر پایهٔ آنالیز نمونهٔ پاتیلی را نشان میدهد. استثناها و انحرافهای مجاز باید از متن استاندارد و قرارداد خرید خوانده شوند.
| عنصر شیمیایی | درصد جرمی در گرید 3SP | درصد جرمی در گرید 5SP | اثر تفاوت در انتخاب مواد اولیه |
|---|---|---|---|
| کربن (C) | ۰٫۱۴ تا ۰٫۲۲ درصد | ۰٫۲۸ تا ۰٫۳۷ درصد | افزایش کربن معمولاً استحکام و سختی را بیشتر و شکلپذیری و جوشپذیری را محدودتر میکند. |
| منگنز (Mn) | ۰٫۴۰ تا ۰٫۶۵ درصد | ۰٫۵۰ تا ۰٫۸۰ درصد | در کنار کربن، بر استحکام و سختیپذیری اثر دارد. |
| سیلیسیم (Si) | ۰٫۱۵ تا ۰٫۳۰ درصد | ۰٫۱۵ تا ۰٫۳۰ درصد | بازهٔ پایه در این دو گرید یکسان است. |
| فسفر (P) | حداکثر ۰٫۰۴۰ درصد | حداکثر ۰٫۰۴۰ درصد | کنترل آن برای محدودکردن تردی و مشکلات ساخت ضروری است. |
| گوگرد (S) | حداکثر ۰٫۰۵۰ درصد | حداکثر ۰٫۰۵۰ درصد | مقدار و شکل ترکیبات گوگردی بر کیفیت فولاد و رفتار آن در فرایند اثر میگذارد. |
مبنای نامگذاری و مقادیر ترکیب شیمیایی، متن استاندارد گوست ۳۸۰ است.
بنابراین، بیشتر بودن سیلیسیم در 5SP یک تفاوت ذاتی و همیشگی نیست. بازهٔ منگنز دو گرید نیز همپوشانی دارد؛ پس از روی مقدار منگنز بهتنهایی نمیتوان گرید محموله را مشخص کرد.
برای عناصر باقیمانده مانند کروم، نیکل و مس نیز باید حدود استاندارد و استثناهای آن بررسی شوند. اعداد پراکندهٔ سایتهای فروش، بهویژه برای آلومینیوم یا سریم، جای مشخصات قراردادی و گواهی کیفیت را نمیگیرند.
نقش کربن و منگنز در تغییر رفتار متالورژیکی شمش
کربن بیشتر، ظرفیت فولاد برای رسیدن به سختی بالاتر را افزایش میدهد. بااینحال، رفتار محصول فقط به درصد کربن وابسته نیست. ساختار داخلی فولاد، دمای نورد و سرعت سردشدن نیز بر استحکام و شکلپذیری اثر دارند.
منگنز هم در استحکام و سختیپذیری سهم دارد. برای ارزیابی جوشپذیری، اثر مجموعهای از عناصر با شاخص کربن معادل (Carbon Equivalent) سنجیده میشود؛ به همین دلیل، بررسی درصد کربن بهتنهایی کافی نیست.
برای نمونه، اگر محصول پس از نورد باید چند مرحله خمکاری شود، افزایش استحکام اولیه همیشه به نفع تولید نیست. انتخاب مواد اولیه باید امکان رسیدن همزمان به مقاومت و تغییر شکل موردنیاز را فراهم کند.
ادعای «شمش 5SP قابلیت عملیات حرارتی ندارد» نیز درست نیست. فولاد کربنی میتواند تحت عملیات حرارتی قرار بگیرد و خواص آن تغییر کند. امکان و نتیجهٔ این عملیات به ترکیب واقعی، ابعاد مقطع و چرخهٔ حرارتی وابسته است.
چرا کنترل فسفر و گوگرد در شمش 5SP حساس است؟
گوگرد میتواند زمینهٔ تردی گرم (Hot Shortness) و افت شکلپذیری در دمای کار گرم را فراهم کند. اثر آن به ترکیب فولاد، از جمله وضعیت منگنز و ترکیبات سولفیدی، وابسته است.
فسفر نیز میتواند بر تردی و رفتار فولاد در ساخت اثر نامطلوب بگذارد. در جوشکاری، حضور کربن و ناخالصیها در کنار شرایط نامناسب اتصال، احتمال بعضی انواع ترک را افزایش میدهد.
بااینحال، تعبیر «کوچکترین انحراف حتماً باعث ترک میشود» دقیق نیست. دمای کار، کیفیت ریختهگری و شرایط جوشکاری نیز مؤثرند. کنترل فسفر و گوگرد برای هر دو گرید ضروری است و نباید فقط به 5SP محدود شود.
برای خرید، فقط دو ستون کربن و منگنز را نبینید. برگهٔ آنالیز باید با مشخصات سفارش، شمارهٔ ذوب و کاربرد نهایی تطابق داشته باشد.
مقایسه خواص مکانیکی شمش 3SP و 5SP
در مقایسهٔ خواص مکانیکی شمش 3SP و 5SP باید میان شمش ریختهگریشده و محصول نوردشده از آن تفاوت گذاشت. آزمون یک میلگرد یا نبشی پس از نورد، لزوماً رفتار شمش خام را نشان نمیدهد.
برای ارائهٔ مقایسهای قابلردیابی، جدول زیر مقادیر جدول استاندارد GOST 535-2005 را برای محصول گرمنوردشده با ضخامت بیش از ۱۰ تا ۲۰ میلیمتر، شامل ۲۰ میلیمتر نشان میدهد.
| شاخص مکانیکی | محصول نوردشده از گرید 3SP | محصول نوردشده از گرید 5SP |
|---|---|---|
| استحکام کششی (Tensile Strength) | ۳۷۰ تا ۴۸۰ مگاپاسکال | ۴۹۰ تا ۶۳۰ مگاپاسکال |
| مقاومت تسلیم (Yield Strength) | حداقل ۲۴۵ مگاپاسکال | حداقل ۲۸۵ مگاپاسکال |
| ازدیاد طول نسبی (δ₅) | حداقل ۲۶ درصد | حداقل ۲۰ درصد |
| سختی برینل (Brinell Hardness) | در این جدول استاندارد تعیین نشده است. | در این جدول استاندارد تعیین نشده است. |
این اعداد از جدول خواص مکانیکی استاندارد گوست ۵۳۵ گرفته شدهاند. یادداشتهای همان جدول، در شرایط مشخص، امکان تغییر بعضی حدود را پیشبینی میکنند.
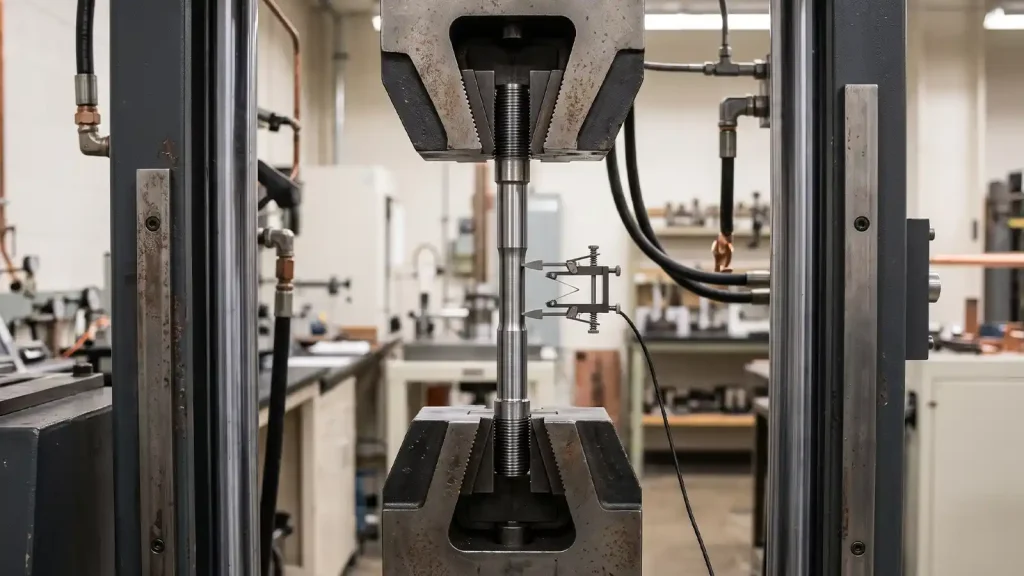
بازههای بدون توضیحی مانند «تسلیم ۲۴۰ تا ۳۰۰ مگاپاسکال» یا «سختی ۱۴۰ تا ۱۹۰ برینل» برای تصمیم خرید کافی نیستند. هر عدد باید همراه با استاندارد، وضعیت محصول و شرایط آزمون خوانده شود. اگر سختی برای کاربرد موردنظر تعیینکننده است، نتیجهٔ آزمون همان محصول را درخواست کنید.
تفاوت در جوشپذیری، خمکاری و نیاز به پیشگرم
محصول حاصل از 3SP معمولاً شرایط مساعدتری برای جوشکاری و تغییر شکل دارد؛ اما جوشپذیری خوب به معنی امکان اجرای هر اتصال، با هر الکترود و در هر ضخامت نیست. وضعیت محصول پس از نورد نیز در نتیجهٔ خمکاری اثر دارد.
برای 5SP، کربن بیشتر میتواند سختشدن ناحیهٔ متأثر از حرارت جوش را افزایش دهد. کنترل هیدروژن و انتخاب روش جوشکاری در این شرایط اهمیت بیشتری پیدا میکند.
نیاز به پیشگرم (Preheating) نیز از روی نام گرید بهتنهایی تعیین نمیشود. کربن معادل، ضخامت اتصال، ورودی حرارت و میزان قیدشدگی قطعه در این تصمیم دخیلاند. بنابراین، نمیتوان یک مرز ضخامت و یک دمای ثابت را به همهٔ محصولات 3SP تعمیم داد. دمای لازم باید در دستورالعمل جوشکاری مشخص شود.
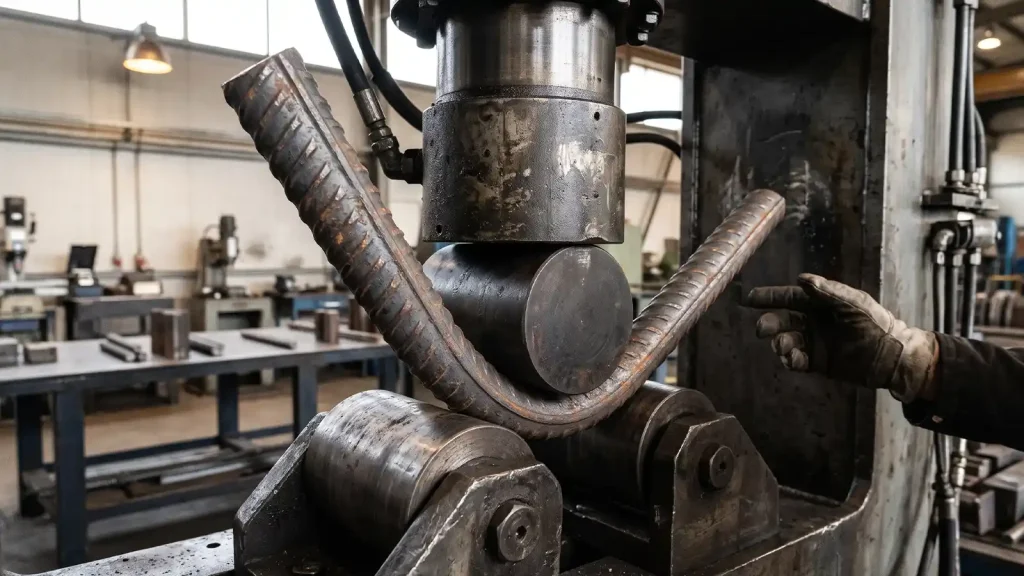
در خمکاری و کشش سرد نیز باید خواص محصول نوردشده بررسی شود. کمکربنتر بودن شمش به انتخاب کمک میکند، اما جای آزمون خمش یا تأیید قابلیت کشش محصول را نمیگیرد.
تفاوت کاربرد شمش 3SP و 5SP در صنایع و خطوط نورد
انتخاب گرید با مشخصات محصول نهایی آغاز میشود. پس از آن باید آنالیز مناسب، ابعاد شمش و برنامهٔ نورد تعیین شوند. جابهجاکردن این ترتیب ممکن است به خرید محمولهای منجر شود که از نظر نام تجاری درست است، اما برای خط تولید مناسب نیست.
ارتباط شکل و ابعاد شمش با محصول نهایی
در نامگذاری رایج بازار، معمولاً با سه شکل اصلی روبهرو هستید:
| شکل نیمهساخته | نمونهٔ ابعاد مطرح در بازار | مسیر مصرف |
|---|---|---|
| بیلت (Billet) | مقاطع مربعی مانند ۱۰۰×۱۰۰، ۱۲۰×۱۲۰، ۱۲۵×۱۲۵، ۱۳۰×۱۳۰، ۱۵۰×۱۵۰ و ۱۶۰×۱۶۰ میلیمتر؛ طولهای ۶ یا ۱۲ متر | تولید میلگرد، مفتول و بعضی مقاطع |
| بلوم (Bloom) | مقاطع بزرگتر مانند ۱۸۰×۱۸۰، ۲۰۰×۲۰۰، ۲۵۰×۲۵۰ و ۲۶۰×۲۶۰ میلیمتر | تولید مقاطع بزرگتر، متناسب با طراحی خط |
| اسلب یا تختال (Slab) | مقطع مستطیلی؛ برای نمونه با ضخامت ۲۰۰ تا ۲۵۰ میلیمتر | تولید ورق و محصولات تخت |
این اندازهها نمونهاند و باید با مشخصات عرضهٔ تولیدکننده تطبیق داده شوند. مرز نامگذاری بیلت و بلوم نیز در همهٔ منابع یکسان نیست.
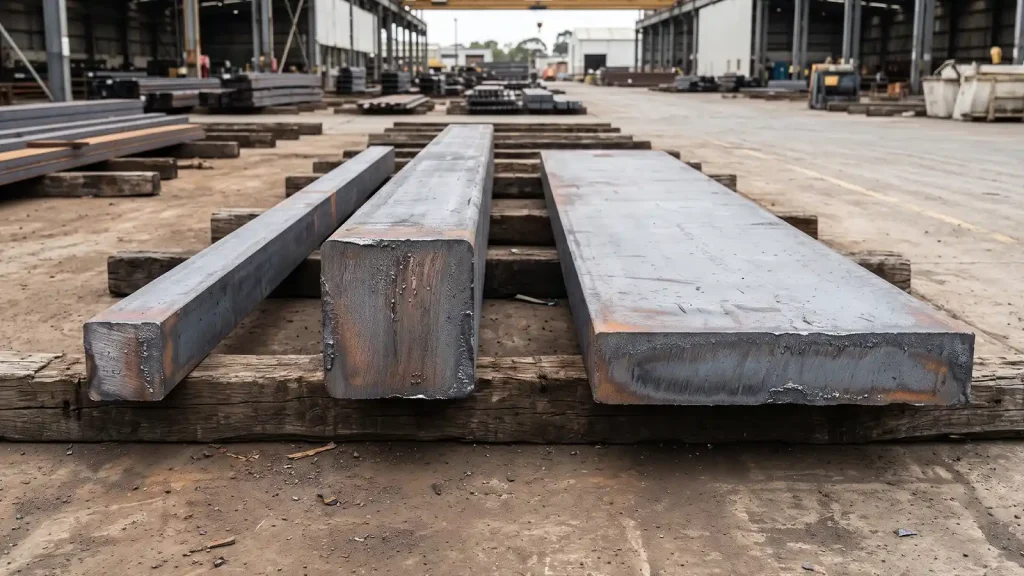
در ایران، استاندارد ملی ۲۰۳۰۰ به شمشه و شمشال چهارگوش حاصل از ریختهگری پیوسته برای مصرف در فولادهای سازهای اختصاص دارد. این استاندارد معادل «شمشه» را برای بلوم و «شمشال» را برای بیلت به کار میبرد؛ برای بررسی دقیقتر تفاوت این مقاطع میتوانید مقالهٔ تفاوت بیلت، بلوم و اسلب را مطالعه کنید. برای جلوگیری از اختلاف در قرارداد، نام انگلیسی محصول و اندازهٔ دقیق مقطع را نیز درج کنید.
جدول تطبیق محصول نهایی نورد با گرید و سایز شمش
جدول زیر راهنمای اولیهٔ بررسی گزینههاست. انتخاب نهایی باید با استاندارد محصول و توانایی خط تولید تأیید شود.
| محصول نهایی | جایگاه گرید در بررسی اولیه | شرط انتخاب |
|---|---|---|
| میلگرد ساده و مقاطع نیازمند خمکاری | بررسی گرید 3SP با توجه به نیاز به شکلپذیری | تأیید مقاومت و نتیجهٔ آزمون خمش محصول |
| نبشی و ناودانی ساختمانی | بررسی گرید 3SP در کنار الزامات مقطع | تطابق با مقاومت، جوشپذیری و استاندارد سفارش |
| میلگرد آجدار سایز ۸ تا ۱۲ | قطر بهتنهایی گرید را تعیین نمیکند. | بررسی روش نورد، خنککاری و خواص نهایی |
| میلگرد آجدار سایز ۱۴ تا ۲۵ | امکان بررسی گرید 5SP در فرایند متناسب با آن | تأیید همزمان آنالیز، مقاومت و شکلپذیری |
| میلگرد سایز ۲۸ تا ۴۰ | نیازمند طراحی آنالیز و فرایند تولید | بزرگترشدن قطر، بهتنهایی مجوز افزایش کربن نیست. |
| کلاف فولادی | وابسته به مصرف کلاف پس از تولید | تفکیک کلاف ساختمانی از کلاف موردنیاز برای کشش و شکلدهی |
| تیرآهن و ستون | انتخاب بر اساس استاندارد مقطع نهایی | بررسی مقاومت و الزامات اتصال و بهرهبرداری |
| ریل راهآهن، تجهیزات تحت فشار و قطعات حساس ماشینآلات | نیازمند گرید و استاندارد اختصاصی | خودداری از انتخاب صرفاً بر اساس عنوان 5SP |
هرچند از نظر استاندارد، قطر میلگرد بهتنهایی تعیینکنندهٔ گرید شمش نیست، اما در عرف بازار نورد ایران، اکثر کارخانهها برای تولید میلگرد ساده (A1) و میلگرد آجدار مارپیچ (A2) در سایزهای ۸ تا ۱۲ از شمش 3SP و برای تولید میلگرد آجدار جناغی (A3) در سایزهای ۱۴ به بالا (در روش نورد معمولی بدون ترمکس) از شمش 5SP استفاده میکنند.
پاسخ دقیق به پرسش «شمش 5SP برای تولید چه میلگردی است؟» این است: برای فرایندی که آنالیز این گرید، همراه با نورد و خنککاری موجود، بتواند الزامات میلگرد موردنظر را تأمین کند. نسبتدادن قطعی همهٔ میلگردهای ریز به 3SP و همهٔ میلگردهای درشت به 5SP، بدون اطلاعات کارخانه، راهنمای قابلاعتمادی برای خرید نیست.
عنوان Gr60 نیز بهخودیخود نام آنالیز شمش نیست. در استاندارد ASTM A615، ردهٔ ۶۰ به حداقل مقاومت تسلیم میلگرد نهایی، معادل ۴۲۰ مگاپاسکال، اشاره دارد. بنابراین، قرار دادن آن کنار 5SP بهعنوان دو گرید شیمیایی همرده درست نیست.
برای کلاف کششی هم ممکن است گریدهای کمکربنتری مانند 1006 یا 1008 مطرح باشند. انتخاب آنها باید بر اساس نیاز مرحلهٔ کشش و مشخصات سیم نهایی انجام شود؛ کلافبودن محصول، بهتنهایی ترکیب مناسب را تعیین نمیکند.
سازگاری ابعاد شمش با خط نورد
پیش از سفارش، ابعاد شمش را با مشخصات کورهٔ پیشگرم و قفسههای نورد تطبیق دهید. طول شاخه و وزن هر قطعه نیز باید با تجهیزات جابهجایی و برنامهٔ تولید هماهنگ باشند.
برای مثال، اگر دهانهٔ شارژ و طراحی عبورها برای شمش ۱۳۰ میلیمتری تعیین شده است، خرید شمش ۱۵۰ میلیمتری باید پس از تأیید فنی انجام شود. صرف بزرگتر بودن مقطع، مزیت تولیدی ایجاد نمیکند.
دربارهٔ خطوط قدیمی یا جدید ایران نیز نمیتوان حکم یکسان داد. ملاک خرید، مشخصات همان خط است؛ تعداد کارخانههایی که از یک اندازه استفاده میکنند، جای تأیید ظرفیت خط خریدار را نمیگیرد.
جمعبندی مزایا و معایب شمش 3SP و 5SP در یک نگاه
مزیت هر گرید زمانی معنا دارد که با نیاز محصول هماهنگ باشد. مقایسهٔ زیر برای مرتبکردن معیارهای انتخاب است؛ پذیرش محموله همچنان به اسناد و نتایج آزمون وابسته میماند.
مزایای گرید 3SP:
- معمولاً شرایط مساعدتری برای جوشکاری محصول نهایی دارد.
- برای کاربردهای نیازمند خمکاری و تغییر شکل، گزینهٔ اولیهٔ مناسبتری است.
- میتواند در تولید مقاطعی بررسی شود که تعادل میان مقاومت و شکلپذیری برای آنها تعیینکننده است.
محدودیتهای گرید 3SP:
- در شرایط قابلمقایسه، ظرفیت استحکام و سختی کمتری نسبت به گرید پرکربنتر دارد.
- برای رسیدن به بعضی ردههای مقاومتی، ممکن است به ترکیب یا فرایند متفاوتی نیاز باشد.
- نام گرید، کششپذیری عالی یا نبود ترک در تمام شرایط تولید را تضمین نمیکند.
مزایای گرید 5SP:
- برای دستیابی به استحکام و سختی بیشتر، در فرایند مناسب ظرفیت بالاتری دارد.
- میتواند برای تولید بعضی محصولات نوردی با مقاومت بیشتر بررسی شود.
- در کاربرد متناسب با آن، امکان استفاده از ترکیب پرکربنتر را برای تأمین خواص موردنظر فراهم میکند.
محدودیتهای گرید 5SP:
- جوشکاری محصول حاصل از آن معمولاً به کنترل بیشتری نیاز دارد.
- در شرایط مشابه، شکلپذیری کمتری نسبت به گرید کمکربنتر دارد.
- برای ریل، تجهیزات تحت فشار یا قطعات حساس، بدون بررسی استاندارد اختصاصی قابلتوصیه نیست.
برای ثبت سفارش، نام گرید را همراه با استاندارد و ویرایش آن، حدود آنالیز موردنیاز، ابعاد شمش و کاربرد نهایی بنویسید. چنین سفارشی امکان مقایسهٔ پیشنهادها و رسیدگی به اختلافهای کیفی را فراهم میکند.
تأثیر روش تولید؛ کیفیت شمش قوس الکتریکی و القایی چه تفاوتی دارد؟
دو محموله با نام یکسان 3SP ممکن است از نظر یکنواختی آنالیز، کیفیت سطح و عیوب داخلی تفاوت داشته باشند. نام گرید، محدودهٔ ترکیب را معرفی میکند؛ کیفیت واقعی به مجموعهٔ ذوب، تصفیه و ریختهگری وابسته است.
به همین دلیل، خریدار حرفهای علاوه بر گرید، مسیر تولید و مدارک کنترل کیفیت را هم بررسی میکند.
کوره قوس الکتریکی؛ امکان کنترل گستردهتر مذاب
در کوره قوس الکتریکی (Electric Arc Furnace)، انرژی قوس میان الکترودهای گرافیتی و بار فلزی برای ذوب به کار میرود. قراضه و آهن اسفنجی میتوانند بخشی از مواد اولیهٔ این مسیر باشند.
کنترل دمش اکسیژن و سرباره، امکان تنظیم کربن و انجام عملیات تصفیه را فراهم میکند. بااینحال، فسفرزدایی و گوگردزدایی به شرایط یکسانی نیاز ندارند. فسفرزدایی از شرایط اکسیدکننده سود میبرد، درحالیکه گوگردزدایی مؤثر معمولاً به شرایط کماکسیژن و سربارهٔ مناسب نیاز دارد. به همین دلیل، بخشی از پالایش در مراحل بعدی انجام میشود.
برای خریدار، ارزش این مسیر در توانایی تولید ترکیب موردنظر با کنترل فرایند مناسب است. عنوان «قوس الکتریکی» بهتنهایی جای نتیجهٔ آزمایش و سابقهٔ کیفیت محمولهها را نمیگیرد.
کوره القایی؛ اهمیت بیشتر کیفیت مواد اولیه
در کوره القایی (Induction Furnace)، میدان الکترومغناطیسی باعث گرمشدن و ذوب بار میشود. همزدن الکترومغناطیسی میتواند به یکنواختی دما و ترکیب مذاب کمک کند.
محدودیت مهم این کوره، توان تصفیه در فرایند متداول است. اگر مواد اولیه فسفر یا عناصر ناخواستهٔ بالایی داشته باشند، اصلاح ترکیب صرفاً با ذوبکردن و افزودن فروآلیاژ حل نمیشود. انتخاب قراضه و کنترل ورودیها در این مسیر اهمیت زیادی دارد.
بااینحال، نمیتوان گفت همهٔ شمشهای القایی اکسیژن بالا یا کیفیت نامناسب دارند. کیفیت نهایی به مواد اولیه، تجهیزات پالایش و نحوهٔ اجرای فرایند وابسته است.
کوره پاتیلی چه کمکی به کیفیت میکند؟
کوره پاتیلی (Ladle Furnace) که با نامهای LF یا LRF شناخته میشود، برای تنظیم دما و ترکیب و انجام بخشی از پالایش ثانویه به کار میرود. اکسیژنزدایی، گوگردزدایی و کنترل آخالها میتوانند از وظایف این مرحله باشند.
وجود کوره پاتیلی میتواند کیفیت و ثبات تولید را بهتر کند؛ اما عبارت «شمش القایی با کوره پاتیلی دقیقاً همکیفیت هر شمش قوس است» قابلتعمیم نیست. برای مثال، وجود یک کوره پاتیلی معمولی، به معنی رفع خودکار مشکل فسفر بالا نیست.
هنگام بررسی تولیدکننده، این پرسشها کاربردیتر از مقایسهٔ نام کورهها هستند:
- آنالیز هر ذوب چگونه کنترل و ثبت میشود؟
- شمارهٔ ذوب تا محمولهٔ تحویلی قابلرهگیری است؟
- چه کنترلهایی برای ترک و عیوب داخلی انجام میشود؟
- یکنواختی آنالیز در سفارشهای تکراری چگونه است؟
مقایسه قیمت شمش 3SP و 5SP؛ بالاخره کدام گرانتر است؟
از روی نام گرید نمیتوان حکم داد که شمش 3SP همیشه گرانتر است یا 5SP. برای بررسی و مقایسهٔ قیمت روز شمش فولادی در گریدهای 3SP و 5SP باید پیشنهادهای همزمان و همشرایط را کنار هم گذاشت.
دو محموله با گرید متفاوت ممکن است در ابعاد، تولیدکننده، موعد تحویل و شرایط پرداخت هم تفاوت داشته باشند. نسبتدادن تمام اختلاف قیمت به کربن بیشتر یا کمتر، این عوامل را پنهان میکند.
آیا تولید شمش کمکربن هزینهٔ بیشتری دارد؟
رسیدن به کربن پایینتر میتواند به کنترل دقیقتر بار و فرایند نیاز داشته باشد؛ اما مقدار کار لازم به ترکیب مواد اولیه و مسیر تولید وابسته است. بنابراین، نمیتوان گفت تولید 3SP در همهٔ کارخانهها الزاماً پرهزینهتر است.
برای 5SP نیز هزینه فقط تابع درصد کربن نیست. ترکیب هدف، بازده افزودنیها و برنامهٔ تولید کارخانه بر هزینه اثر میگذارند. بیشتر بودن یک عنصر در محصول نهایی، بهتنهایی مقدار هزینهٔ اضافه را مشخص نمیکند.
هزینهٔ تولید و قیمت فروش هم یکسان نیستند. عرضهٔ موجود و نیاز خریداران میتوانند رابطهٔ قیمت دو گرید را در دورههای مختلف تغییر دهند.
برای مقایسهٔ قیمت بازار و بورس کالا چه چیزهایی باید یکسان باشد؟
قیمت پایهٔ عرضه را با قیمت نهایی معامله یا قیمت تحویلشده در کارخانهٔ خریدار مقایسه نکنید. ابتدا مشخص کنید هر عدد به کدام مرحله مربوط است.
| عامل مقایسه | نکتهای که باید بررسی شود |
|---|---|
| تاریخ قیمت | استعلامها به یک روز یا بازهٔ زمانی نزدیک مربوط باشند. |
| تولیدکننده | تفاوت کارخانه و شرایط کیفی از تفاوت گرید جدا شود. |
| ابعاد و طول | شمش ۱۲۵ میلیمتری با شمش ۱۵۰ میلیمتری یا طول کوتاه، بدون تعدیل شرایط مقایسه نشود. |
| مقدار سفارش | حجم خرید و حداقل سفارش یکسان یا قابلمقایسه باشد. |
| زمان و محل تحویل | هزینهٔ حمل و اثر تحویل فوری یا مدتدار مشخص باشد. |
| شرایط پرداخت | نقدی و اعتباری بر یک مبنای مالی سنجیده شوند. |
| الزامات کیفیت | هزینهٔ آزمونها و تعهدات کیفی در پیشنهادها روشن باشد. |
برای ادعای «قیمت پایهٔ این دو گرید همیشه نزدیک است» نیز باید عرضههای قابلمقایسه بررسی شوند. بدون چنین دادهای، بهتر است نتیجهٔ قطعی دربارهٔ فاصلهٔ قیمتها ندهیم.
قیمت خرید مهمتر است یا هزینهٔ واقعی مصرف؟
قیمت پایینتر زمانی بهصرفه است که شمش با خط تولید سازگار باشد و محصول قابلقبول بدهد. هزینهٔ حمل، برش و افت ناشی از مواد نامتناسب میتواند بخشی از صرفهجویی اولیه را از بین ببرد.
در یک مثال کاملاً فرضی، اختلاف ۳۰۰ تومان در هر کیلوگرم برای سفارش ۱۰۰ تنی، برابر با ۳۰٬۰۰۰٬۰۰۰ تومان است. برای تصمیم نهایی باید این مبلغ را کنار تفاوت هزینهٔ حمل و بازده واقعی دو محموله قرار داد.
برای خرید مقایسهای، هزینهٔ کل را بر وزن قابلاستفاده در تولید تقسیم کنید. مالیات، کارمزد و سایر هزینهها نیز باید مطابق شرایط هر پیشنهاد، جداگانه مشخص شوند.
اگر قصد خرید شمش برای خط نورد یا تأمین تناژ پروژه را دارید، پیش از ثبت سفارش میتوانید برگهٔ آنالیز (سرتیفیکیت)، ابعاد موجود و قیمت تحویل در کارخانه را از کارشناسان فروش ما استعلام بگیرید تا محموله دقیقاً مطابق مشخصات کوره و خط تولید شما تأمین شود.
راهنمای گامبهگام خرید و تشخیص شمش 3SP و 5SP در انبار
راهنمای خرید شمش فولادی 3SP و 5SP با انتخاب فروشنده شروع نمیشود. ابتدا باید مشخصات پذیرش محموله روشن باشد تا هنگام تحویل، اختلافی دربارهٔ گرید و کیفیت ایجاد نشود.
چکلیست هفتمرحلهای خرید و تحویل بار
گام اول: مشخصات محصول نهایی را تعیین کنید.
نوع مقطع، استاندارد محصول و خواص موردنیاز را بنویسید. برای میلگردی که باید آزمون خمش و کشش مشخصی را بگذراند، صرف درج نام 5SP در سفارش کافی نیست.
گام دوم: گرید و ابعاد شمش را در قرارداد کامل بنویسید.
استاندارد مرجع و ویرایش آن، حدود آنالیز، اندازهٔ مقطع، طول و تلرانسها باید روشن باشند. ابعاد را با دهانهٔ کوره و طراحی خط نورد تطبیق دهید.
گام سوم: گواهی کیفیت قابلرهگیری دریافت کنید.
در گواهی کیفیت یا سرتیفیکیت (Certificate)، شمارهٔ ذوب، گرید و نتایج آنالیز باید مشخص باشند. اگر آزمون مکانیکی درخواست شده است، نوع نمونه و وضعیت محصول آزمودهشده نیز باید معلوم باشد؛ نتایج محصول نوردشده را بدون توضیح به شمش خام نسبت ندهید.
گام چهارم: شمارهٔ ذوب محموله را با مدارک تطبیق دهید.
شمارهٔ ذوب (Heat Number) ثبتشده روی شاخه، پلاک یا شناسهٔ محموله را با گواهی کیفیت مقایسه کنید. در محمولههای شامل چند ذوب، مدارک هر بخش باید قابلتفکیک باشند.
گام پنجم: سطح شمش را طبق معیار پذیرش بررسی کنید.
ترک، حفرهٔ باز و عیوب سطحی قابلتوجه باید بررسی شوند. پوستهٔ اکسیدی یا زنگزدگی سطحی را نیز با حدود پذیرش قرارداد بسنجید؛ ظاهر کاملاً صیقلی، معیار عمومی پذیرش شمش ریختهگریشده نیست.
گام ششم: در صورت نیاز، نمونهبرداری و آزمون مستقل انجام دهید.
اگر تطابق مدارک محل تردید است یا قرارداد آزمون مستقل میخواهد، نمونهبرداری را طبق روش توافقشده انجام دهید. یک نمونهٔ نامشخص از بار چندذوبی، نمایندهٔ مطمئنی برای کل محموله نیست.
گام هفتم: وزن و هزینهٔ تحویل را کنترل کنید.
وزن خالص را با باسکول معتبر ثبت و با اسناد بار تطبیق دهید. هزینهٔ حمل و سایر هزینههای قراردادی را نیز در محاسبهٔ خرید وارد کنید.
چگونه برگهٔ آنالیز شمش را بخوانیم؟
در بررسی اولیه، ستونهای کربن و منگنز به تشخیص تفاوت دو گرید کمک میکنند. جدول زیر فقط یک مثال آموزشی است:
| نمونهٔ فرضی | کربن | منگنز | برداشت اولیه |
|---|---|---|---|
| نمونهٔ اول | ۰٫۱۸ درصد | ۰٫۵۵ درصد | این دو مقدار با بازهٔ پایهٔ گرید 3SP سازگارند. |
| نمونهٔ دوم | ۰٫۳۲ درصد | ۰٫۶۵ درصد | این دو مقدار با بازهٔ پایهٔ گرید 5SP سازگارند. |
این تطابق، بهتنهایی تأیید کامل گرید نیست. سیلیسیم، فسفر و گوگرد و سایر الزامات سفارش نیز باید بررسی شوند. نوع آنالیز و انحرافهای مجاز استاندارد را هم در نظر بگیرید.
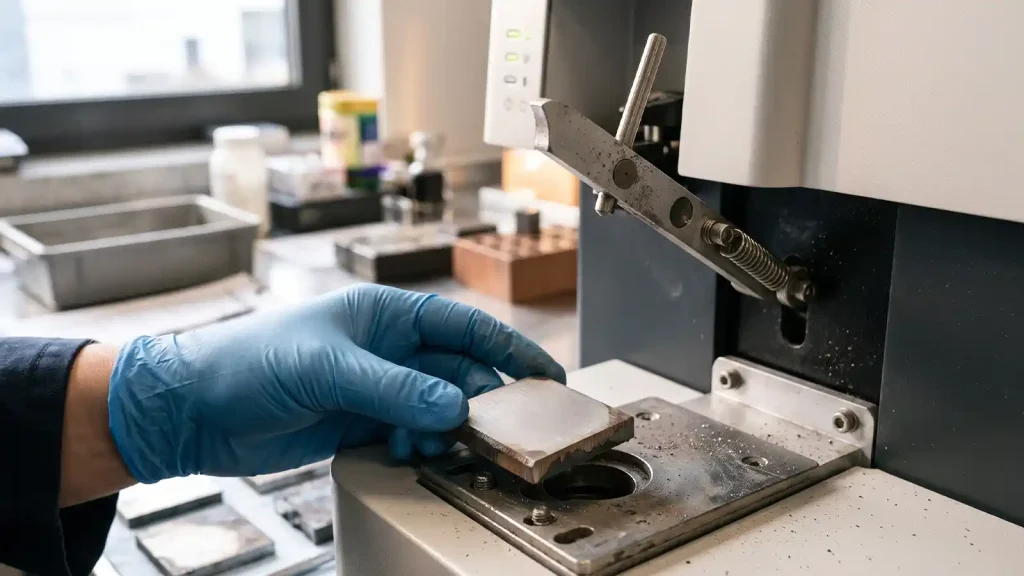
آزمون طیفسنجی نشر نوری (Optical Emission Spectrometry) که در بازار با نام کوانتومتری شناخته میشود، برای اندازهگیری عناصر به کار میرود. آزمون جرقهٔ چشمی، جای نتیجهٔ آزمایشگاهی معتبر برای پذیرش محموله را نمیگیرد.
آیا از روی رنگ و ظاهر میتوان گرید شمش را تشخیص داد؟
از روی سطح خام شمش نمیتوان با اطمینان میان 3SP و 5SP تفاوت گذاشت. رنگگذاری و مارکینگ (Marking) ابزار شناسایی و رهگیری هستند و باید همراه مدارک خوانده شوند.
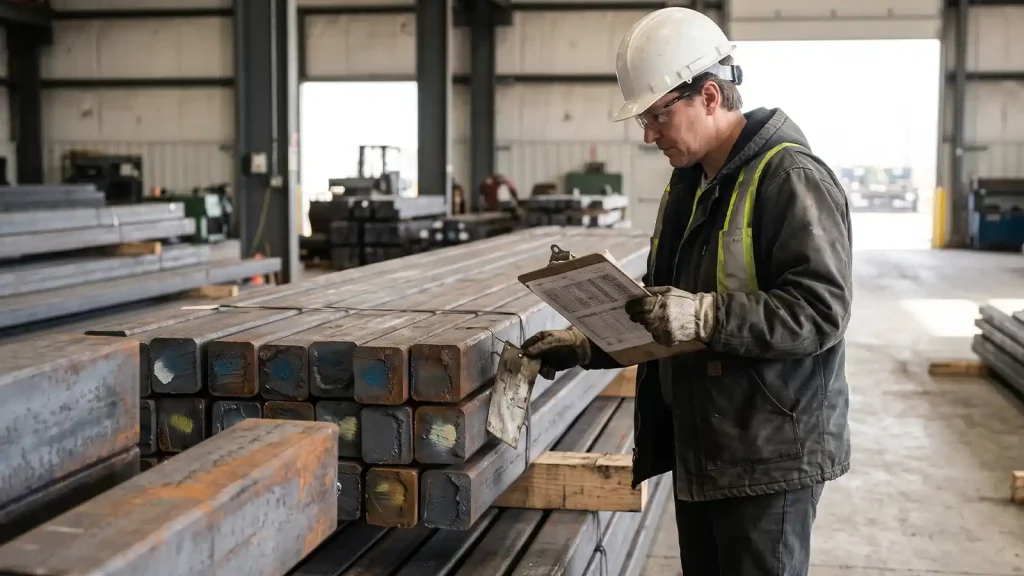
در جدول رنگگذاری استاندارد گوست ۳۸۰، رنگ قرمز برای خانوادهٔ Ст3 و سبز برای خانوادهٔ Ст5 آمده است. بااینحال، هنگام تحویل باید روش علامتگذاری اعلامشدهٔ تولیدکننده و الزامات سفارش بررسی شود. رنگ پاکشده، بار جابهجاشده یا اختلاط شاخهها میتواند تشخیص انباری را دچار خطا کند.
مبنای پذیرش، تطابق شناسهٔ محموله، شمارهٔ ذوب و گواهی کیفیت است. اگر این زنجیره کامل نیست، رنگ سر شاخه بهتنهایی اطمینان کافی ایجاد نمیکند.
مشاوره فنی پیش از خرید شمش، تطبیق آنالیز ذوب با استاندارد محصول نهایی، ریسک برگشت بار و افت راندمان نورد را به حداقل میرساند. برای دریافت برگهٔ آنالیز ذوبهای موجود (3SP و 5SP) و مقایسهٔ شرایط تحویل کارخانههای مختلف، با واحد فروش و فنی مجموعه اسپادانا فولاد وحید در تماس باشید.
سوالات متداول درباره تفاوت شمش فولادی 3SP و 5SP
تفاوت اصلی شمش 3SP و 5SP در چیست؟
تفاوت اصلی در ترکیب شیمیایی، بهویژه درصد کربن است. در بازهٔ پایهٔ استاندارد، کربن گرید 3SP بین ۰٫۱۴ تا ۰٫۲۲ درصد و گرید 5SP بین ۰٫۲۸ تا ۰٫۳۷ درصد است. گرید کمکربنتر معمولاً شکلپذیری و جوشپذیری مساعدتری دارد و گرید پرکربنتر ظرفیت استحکام و سختی بیشتری فراهم میکند.
برای تولید میلگرد آجدار، شمش 3SP بهتر است یا 5SP؟
انتخاب به استاندارد میلگرد، آنالیز واقعی شمش و روش نورد و خنککاری وابسته است. قطر میلگرد بهتنهایی گرید را تعیین نمیکند. قبل از خرید باید تأمین مقاومت و شکلپذیری موردنیاز محصول نهایی تأیید شود.
قیمت شمش 3SP بیشتر است یا 5SP؟
هیچکدام همیشه گرانتر نیستند. برای مقایسه باید قیمتهای همزمان را با توجه به تولیدکننده، ابعاد، مقدار سفارش و شرایط پرداخت و تحویل بررسی کرد. نام گرید بهتنهایی اختلاف قیمت نهایی را توضیح نمیدهد.
معنی حروف SP در شمش چیست؟
حروف SP نشانهٔ فولاد آرام هستند؛ یعنی فولاد پیش از ریختهگری اکسیژنزدایی شده است تا آزادشدن گاز هنگام انجماد محدود شود. این عنوان، تضمین نبود همهٔ عیوب داخلی یا سطحی شمش نیست.
چگونه شمش 3SP و 5SP را هنگام تحویل تشخیص دهیم؟
شمارهٔ ذوب و شناسهٔ محموله را با گواهی کیفیت تطبیق دهید و آنالیز را با مشخصات سفارش بسنجید. رنگگذاری به رهگیری کمک میکند. در صورت تردید، آزمون آزمایشگاهی معتبر انجام دهید؛ ظاهر شمش یا آزمون جرقهٔ چشمی برای تأیید قطعی کافی نیست.

